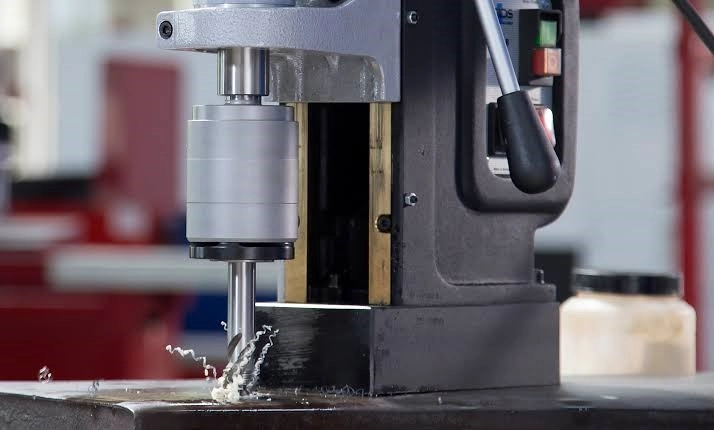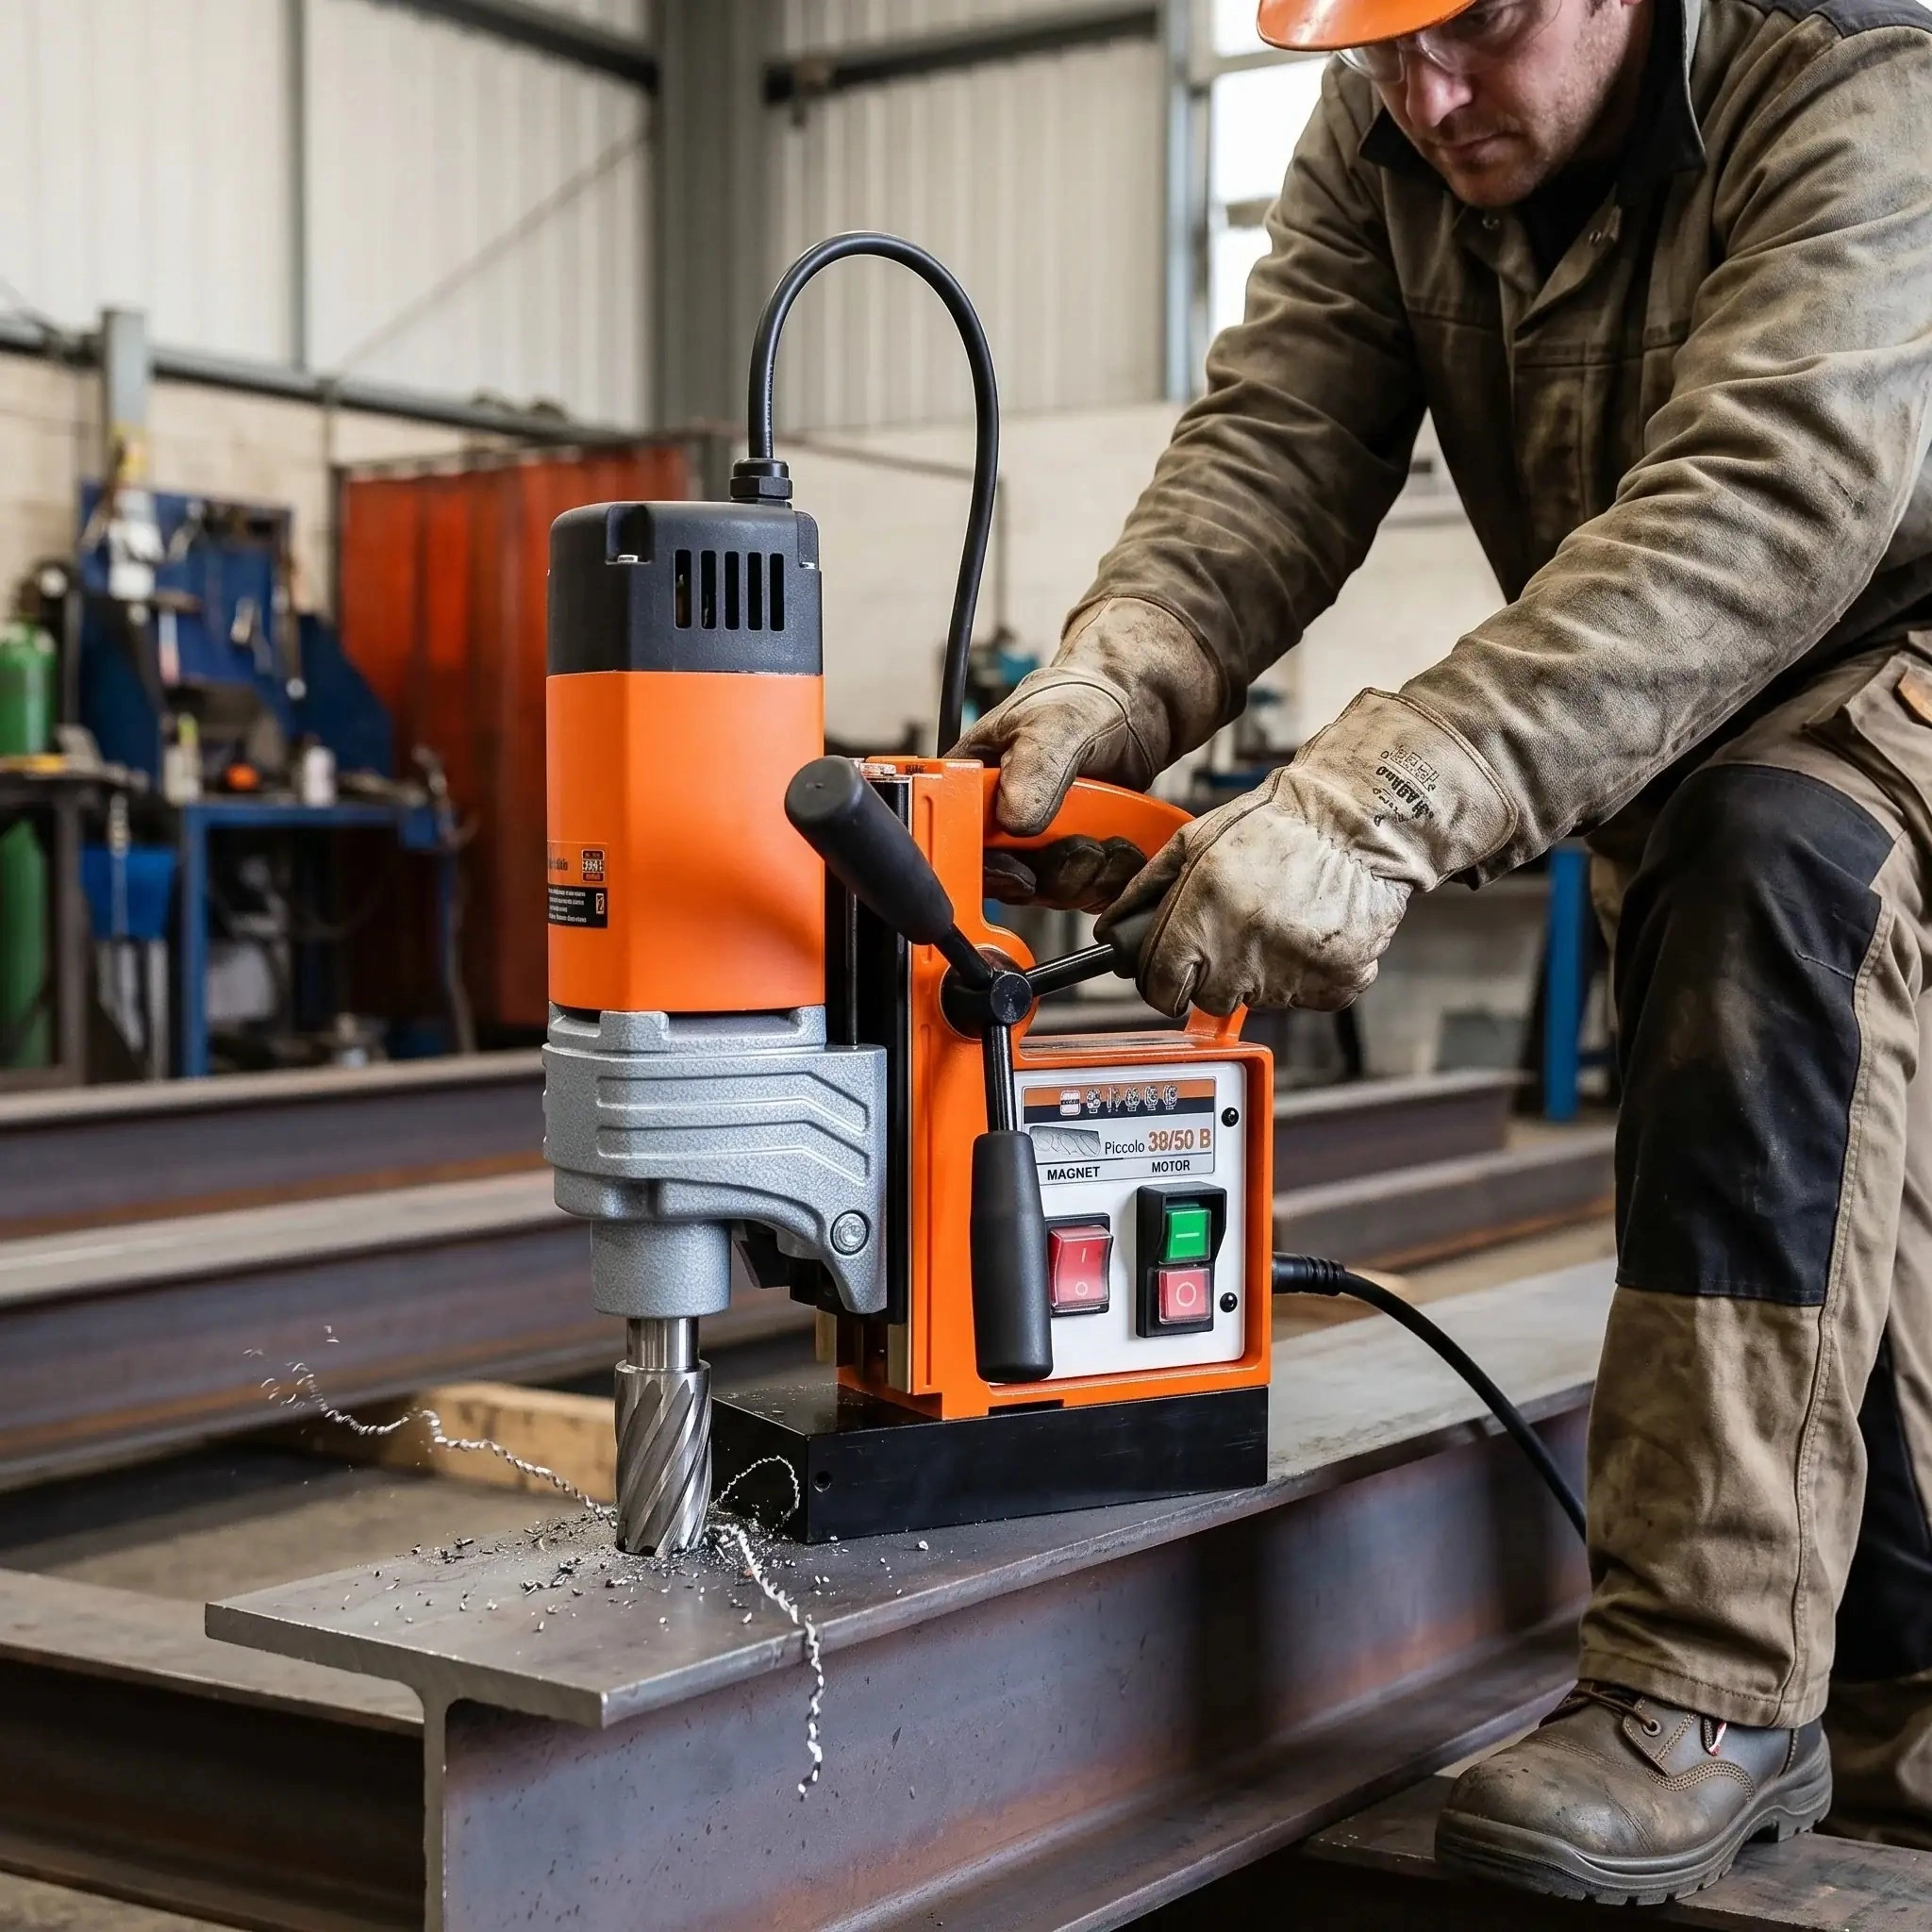

سوراخکاری عمیق دریل مگنت؛ کورس دستگاه یا عمق مته کدام مهمتر است؟

سوراخکاری عمیق دریل مگنت؛ کورس دستگاه یا عمق مته کدام مهمتر است؟
مقدمه
وقتی قرار است یک پلیت ۸۰ یا ۱۰۰ میلیمتری را با دریل مگنت سوراخ کنید، اولین عددی که معمولاً دیده میشود «کورس دستگاه» است. همینجا یک اشتباه رایج شکل میگیرد: اگر دستگاه ۲۰۰ یا ۲۶۰ میلیمتر کورس دارد، پس حتماً میتواند همین مقدار را سوراخ کند. چنین رابطه مستقیمی وجود ندارد. در سوراخکاری عمیق دریل مگنت، کورس فقط یکی از محدودیتهاست و عمق برش مته، طول کلی ابزار، ارتفاع آزاد دستگاه، نوع آربور و ضخامت واقعی قطعه باید همزمان بررسی شوند.
برای سوراخکاری عمیق دریل مگنت اول این سه عدد را جدا کنید
قبل از انتخاب دستگاه یا مته، سه عدد را از هم تفکیک کنید: عمق برش مته، کورس دستگاه و ضخامت واقعی مسیری که باید بریده شود. این سه عدد به هم مرتبطاند، اما هیچکدام جای دیگری را نمیگیرد.
عمق برش مته گردبر چیست؟
Depth of Cut یا DoC حداکثر عمقی است که خود مته گردبر برای برش آن طراحی شده است. اگر در مشخصات نوشته شده عمق برش ۵۰ میلیمتر، یعنی طول مؤثر بخش برشی برای عبور از قطعه تا حدود ۵۰ میلیمتر طراحی شده است. یک گردبر با عمق ۵۰ میلیمتر، صرفاً به دلیل نصب شدن روی دستگاهی با کورس ۲۶۰ میلیمتر، تبدیل به مته ۱۰۰ میلیمتری نمیشود.
برای عبور از یک پلیت ۸۰ میلیمتری، مته باید عمق برش کافی داشته باشد. اگر چند قطعه روی هم قرار گرفتهاند، جمع ضخامتها مهم است؛ با این حال عمق کافی بهتنهایی به معنی مناسب بودن مته برای Stack Drilling نیست، چون بعضی هندسههای استاندارد برای عبور پیوسته از چند لایه طراحی نشدهاند.
کورس دستگاه چیست؟
کورس یا Stroke مقدار حرکت محوری مجموعه موتور و اسپیندل روی ریل دستگاه است. اگر کورس ۱۶۰ میلیمتر باشد، یعنی اسلاید در محدوده طراحی خود تقریباً همین مقدار بالا و پایین میرود. این عدد درباره حرکت مکانیزم دستگاه است، نه عمق سوراخ.
کورس باید اجازه دهد مته از موقعیت شروع به اندازه کافی پایین بیاید تا برش کامل شود، اما مقدار موردنیاز به محل اولیه اسپیندل، طول آربور، طول کلی مته و ارتفاع دستگاه بستگی دارد. بنابراین فرمول عمومی مثل «کورس منهای طول مته مساوی عمق سوراخ» معتبر نیست.
ضخامت واقعی مسیر برش
آخرین عدد، ضخامت مادهای است که دندانهها واقعاً باید از آن عبور کنند. در یک ورق ۷۵ میلیمتری، مسیر برش همان حدود ۷۵ میلیمتر است. اگر یک پلیت ۲۰ میلیمتری روی قطعه ۶۰ میلیمتری قرار گرفته و هر دو با هم سوراخ شوند، مسیر کل ۸۰ میلیمتر میشود و نوع گردبر نیز باید برای چندلایه بودن کار مناسب باشد.
چرا کورس ۲۶۰ میلیمتر به معنی سوراخ ۲۶۰ میلیمتری نیست؟
کورس بلند برای حرکت و موقعیتدهی مجموعه و نصب ابزارهای مختلف لازم است و قرار نیست تمام آن به عمق برش تبدیل شود. یک نمونه واقعی با کورس ۲۶۰ میلیمتر برای مته گردبر تا عمق ۱۰۰ میلیمتر طراحی شده است. دستگاه دیگری با کورس ۱۶۰ میلیمتر، عمق برش ۵۰ میلیمتری دارد. در مقابل، یک دستگاه تخصصی عمیقکاری با عمق کاری ۱۵۲ میلیمتر فقط ۱۷۲٫۷ میلیمتر کورس دارد. این اختلافها نشان میدهند نسبت ثابتی بین Stroke و Depth of Cut وجود ندارد.
| نمونه واقعی | عمق کاری اعلامشده | کورس دستگاه |
| دستگاه سبک صنعتی | ۵۰ میلیمتر | ۱۶۰ میلیمتر |
| دستگاه سنگین چندمنظوره | ۱۰۰ میلیمتر | ۲۶۰ میلیمتر |
| دستگاه تخصصی عمیقکاری | ۱۵۲ میلیمتر | ۱۷۲٫۷ میلیمتر |
این جدول برای تعیین نسبت استاندارد نیست؛ هدف آن نشان دادن این است که ظرفیت عمق برش باید مستقیماً از مشخصات همان دستگاه خوانده شود.
در سوراخکاری عمیق دریل مگنت کدام عدد تعیینکنندهتر است؟
اگر میخواهید از یک پلیت ۹۰ میلیمتری عبور کنید، اولین فیلتر عمق برش مته و ظرفیت تأییدشده دستگاه برای همان عمق است. بعد کورس و ارتفاع آزاد بررسی میشوند تا مته بلند واقعاً قابل نصب و پیشروی باشد. ترتیب منطقی بررسی این است:
- ضخامت واقعی مسیر برش را مشخص کنید.
- DoC مته باید این ضخامت را پوشش دهد.
- دستگاه باید استفاده از همان طول مته را پشتیبانی کند.
- کورس و ارتفاع آزاد باید برای نصب و حرکت ابزار کافی باشند.
- ابزارگیر، آربور و پین باید با مته سازگار باشند.
طول مته با عمق برش یکی نیست
یک گردبر با DoC برابر ۱۰۰ میلیمتر، طول کلی بیشتری از ۱۰۰ میلیمتر دارد؛ چون ساق، بخش اتصال و فضای پین نیز جزو طول ابزار هستند. همین طول کلی تعیین میکند آیا مته در حالی که دستگاه روی قطعه است داخل ابزارگیر جا میشود یا نه.
در مدلهای سنگینتر، ارتفاع و کورس بیشتر برای همین انعطاف مفیدند. برای نمونه، دستگاهی با کورس ۲۶۰ میلیمتر و اسپیندل MT3 فضای بسیار بیشتری برای ابزارهای بلند نسبت به یک مدل کامپکت با کورس ۷۰ میلیمتر دارد.
قبل از خرید این پنج مورد را کنار هم اعلام کنید
- قطر سوراخ
- ضخامت قطعه
- عمق برش مته
- نوع ساق مته
- مدل دقیق دریل مگنت
این اطلاعات برای تشخیص سازگاری مجموعه مته، آربور و دستگاه بسیار مفیدتر از اعلام صرف قطر مته است.

مته گردبر بلند برای سوراخکاری عمیق فلز
مته عمیق فقط یک مته بلندتر نیست
با افزایش عمق، خروج براده سختتر و رساندن خنککننده به دندانهها دشوارتر میشود. براده باقیمانده در شیار میتواند اصطکاک، دما و احتمال گیرکردن ابزار را افزایش دهد. به همین دلیل بعضی گردبرهای عمیق ۱۰۰ میلیمتری از شیار مارپیچی برای بهبود تخلیه براده استفاده میکنند.
در دستگاههای تخصصی عمیقکاری نیز سیستم خنککاری تحت فشار دیده میشود؛ یک نمونه واقعی با ظرفیت ۱۵۲ میلیمتر از همین روش برای رساندن بهتر مایع برش در زمان سوراخکاری طولانی استفاده میکند.
پین راهنما باید با عمق مته هماهنگ باشد
گردبر عمیقتر معمولاً پین متناسب با همان طول نیاز دارد تا مرکزگیری، انتقال خنککننده و خروج پولکی درست انجام شود. برای نمونه، یک گردبر TCT با قطر و عمق ۱۰۰ میلیمتر از پین ۱۶۵ میلیمتری مشخصی استفاده میکند.
سوراخکاری عمیق را با سوراخ کور اشتباه نگیرید
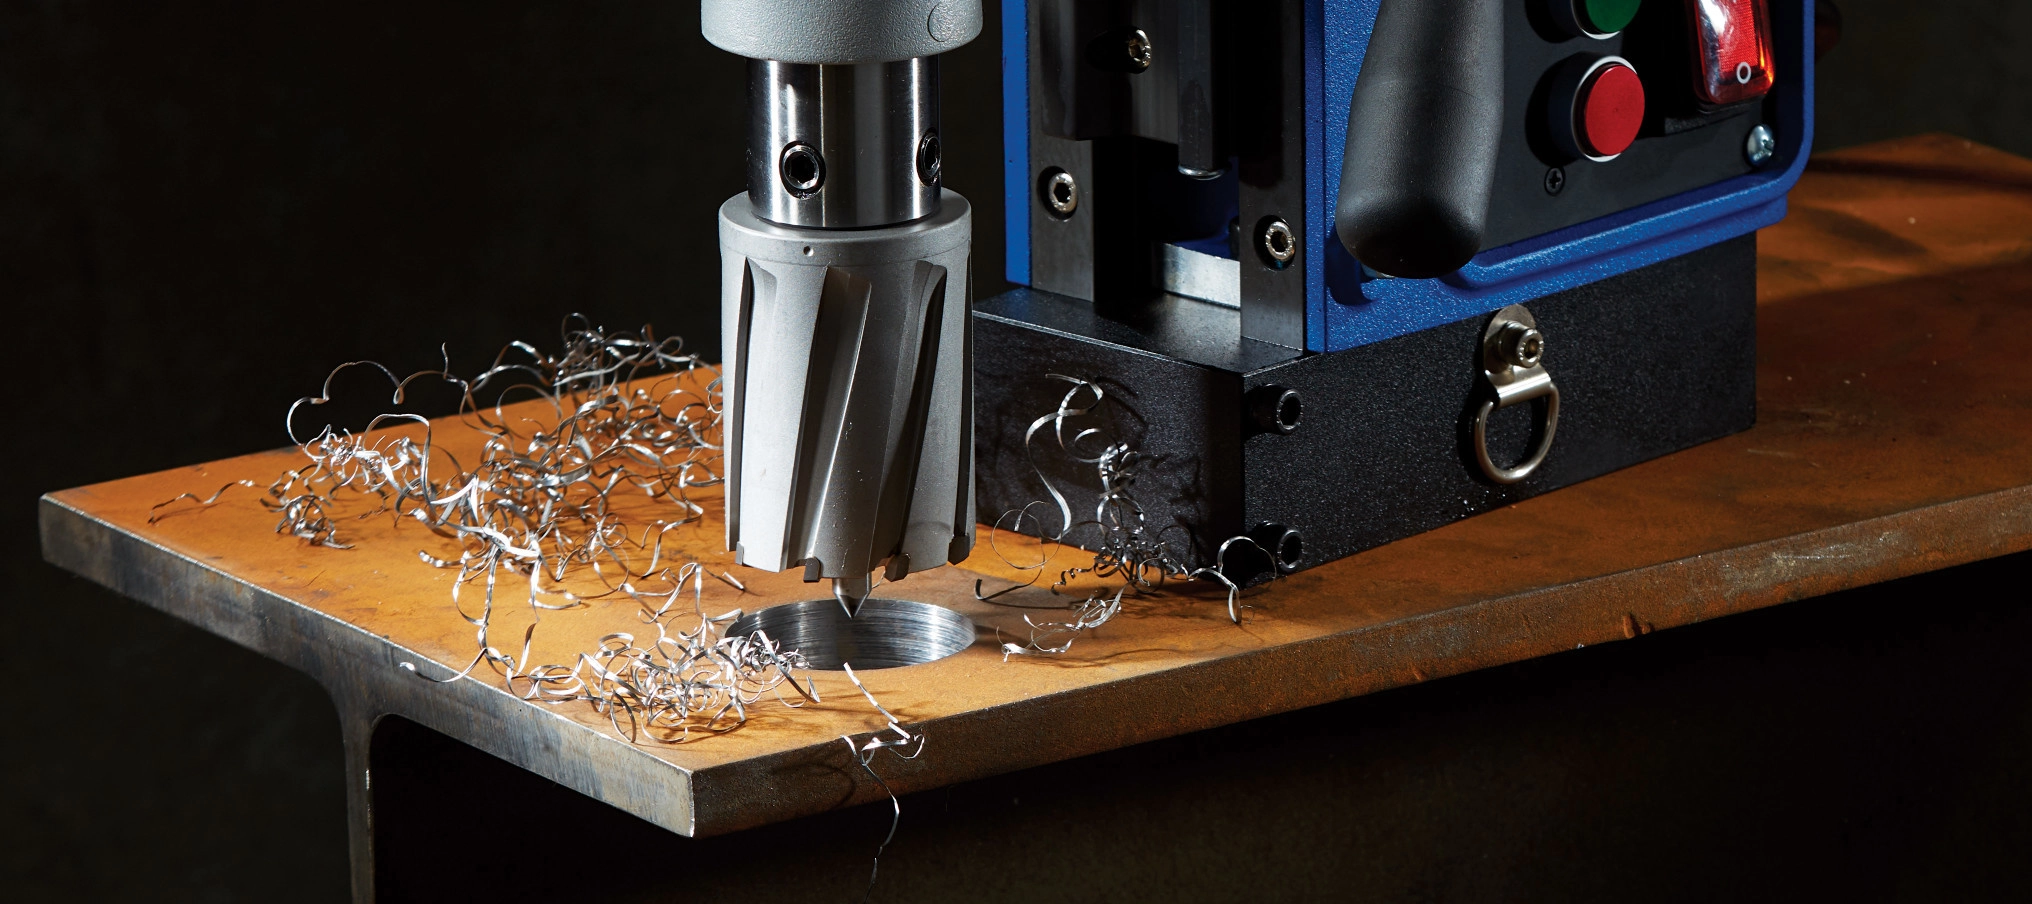
مته گردبر معمولی برای سوراخ عبوری طراحی شده است. ابزار محیط سوراخ را میبرد و هسته مرکزی یا Slug پس از عبور کامل خارج میشود. بنابراین عبارت «عمق برش ۱۰۰ میلیمتر» به این معنی نیست که میتوان یک سوراخ کور با عمق ۱۰۰ میلیمتر داخل بلوک فولادی ایجاد کرد. برای سوراخ کور باید ابزار و روش دیگری انتخاب شود.
آیا یک مته ۱۰۰ میلیمتری روی هر دستگاه با کورس بالای ۱۰۰ نصب میشود؟
خیر. فرض کنید دستگاهی ۱۶۰ میلیمتر کورس دارد اما ظرفیت رسمی آن فقط گردبر تا عمق ۵۰ میلیمتر است. از روی عدد کورس نمیتوان نتیجه گرفت گردبر ۱۰۰ میلیمتری هم قابل استفاده است. ابزارگیر، ارتفاع، توان و گشتاور، آربور و طراحی ریل نیز محدودیت ایجاد میکنند.
معیار نهایی ترکیب ظرفیت مته + عمق تأییدشده + کورس + اتصال ابزار است، نه یکی از این اعداد بهتنهایی.
یک سناریوی کاربردی؛ سوراخ ۴۲ میلیمتری در پلیت ۸۰ میلیمتری
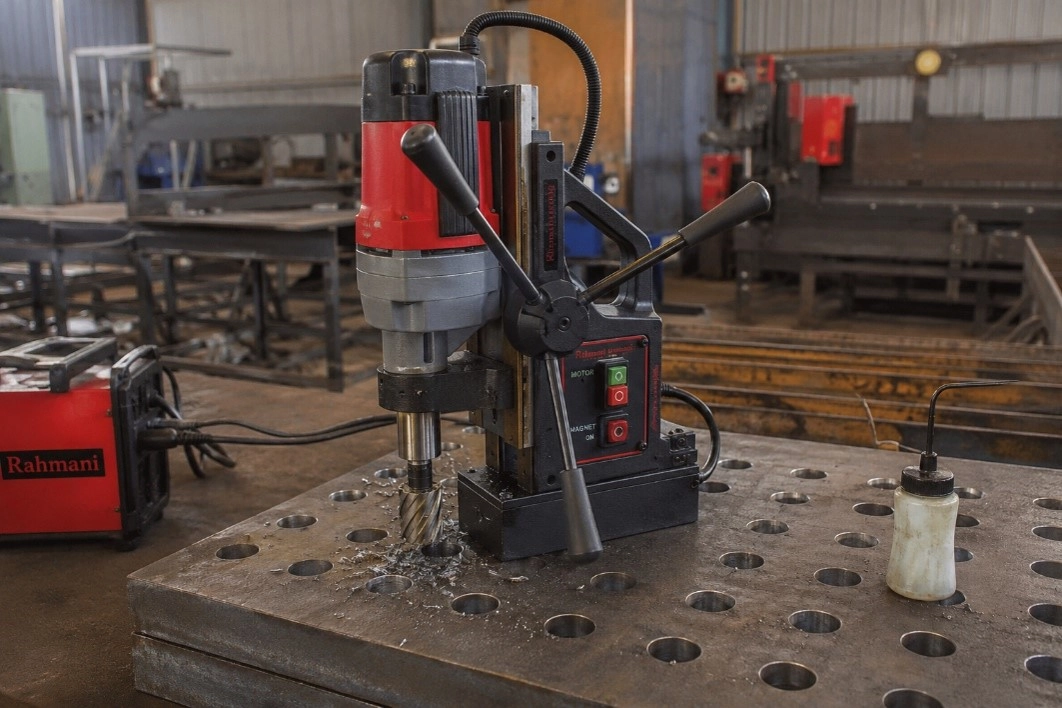
فرض کنید باید سوراخی با قطر ۴۲ میلیمتر از پلیت فولادی ۸۰ میلیمتری عبور کند. در کارگاه دستگاهی با کورس ۱۶۰ میلیمتر و گردبر با عمق برش ۵۰ میلیمتر دارید. کورس از ضخامت پلیت بیشتر است، اما مته فقط برای ۵۰ میلیمتر برش طراحی شده؛ پس مجموعه مناسب نیست.
اگر یک گردبر ۱۰۰ میلیمتری تهیه شود، هنوز باید بررسی کرد دستگاه استفاده از چنین متهای را تأیید میکند یا نه. اگر ظرفیت رسمی دستگاه فقط ۵۰ میلیمتر باشد، تعویض مته بهتنهایی مشکل را حل نمیکند. راه درست دستگاهی است که هم قطر ۴۲ و هم حداقل ۸۰ میلیمتر عمق را پوشش دهد و ابزارگیر آن نیز با ساق گردبر سازگار باشد.
جدول تشخیص سریع قبل از سوراخکاری عمیق
| سؤال | اگر پاسخ «خیر» باشد |
| DoC مته ضخامت مسیر برش را پوشش میدهد؟ | مته مناسب نیست |
| دستگاه همان عمق مته را پشتیبانی میکند؟ | مجموعه ابزار باید تغییر کند |
| مته بلند در ارتفاع آزاد دستگاه جا میشود؟ | نصب عملی ممکن نیست |
| کورس برای حرکت لازم کافی است؟ | برش کامل نمیشود |
| ساق و آربور سازگارند؟ | مته درست نصب نمیشود |
| پین مناسب موجود است؟ | مرکزگیری و خروج پولکی مختل میشود |
| خنککاری به انتهای برش میرسد؟ | دما و ریسک گیرکردن بالا میرود |
هنگام خرید برای سوراخکاری عمیق چه چیزهایی مهماند؟
در پروژههای عمیق، فقط «حداکثر قطر گردبر» را نبینید. ممکن است دستگاه قطر ۱۰۰ میلیمتر را بپذیرد اما عمق موردنیاز شما را پوشش ندهد. این موارد باید کنار هم بررسی شوند:
- حداکثر عمق برش تأییدشده
- کورس و ارتفاع دستگاه
- نوع اسپیندل و آربور
- قطر مته قابل پشتیبانی
- بازه دور مناسب
- سیستم خنککاری
- پین مناسب مته عمیق
اگر بهطور مداوم با پلیتهای ۷۵، ۸۰ یا ۱۰۰ میلیمتری کار میکنید، بهتر است دستگاه از ابتدا برای همین کلاس کاری انتخاب شود.
جمعبندی
در سوراخکاری عمیق دریل مگنت، نه کورس دستگاه بهتنهایی تعیینکننده است و نه یک مته بلند تمام مسئله را حل میکند. عمق برش مته باید ضخامت واقعی قطعه را پوشش دهد، دستگاه باید همان عمق را پشتیبانی کند و کورس و ارتفاع آزاد هم باید اجازه نصب و حرکت کامل ابزار را بدهند. بعد از این موارد، پین، آربور، خنککاری و تخلیه براده روی پایداری کار اثر میگذارند.
اگر برای پلیت ضخیم یا عمق برش بالا در انتخاب دستگاه مردد هستید، قطر سوراخ، ضخامت قطعه و نوع مته را مشخص کنید. فروشگاه دریل مگنت رحمانی میتواند بر اساس همین اطلاعات بررسی کند کدام مدل از نظر کورس، عمق برش، ابزارگیر و توان با پروژه شما سازگار است؛ برای انتخاب دقیقتر و استعلام موجودی میتوانید با فروشگاه دریل مگنت رحمانی تماس بگیرید.

هنگام خرید برای سوراخکاری عمیق چه چیزهایی مهماند؟
سوالات متداول
آیا کورس بیشتر یعنی عمق سوراخکاری بیشتر؟
خیر. کورس میزان حرکت اسلاید دستگاه است. عمق سوراخکاری به مته، ظرفیت تأییدشده دستگاه، طول ابزار و هندسه ماشین نیز بستگی دارد.
برای سوراخکاری پلیت ۸۰ میلیمتری چه عمق متهای لازم است؟
مته باید حداقل مسیر واقعی ۸۰ میلیمتر را پوشش دهد و خود دستگاه نیز برای استفاده از آن عمق تأیید شده باشد. صرف داشتن کورس بیش از ۸۰ میلیمتر کافی نیست.
آیا مته گردبر ۱۰۰ میلیمتری روی دستگاه با کورس ۱۶۰ میلیمتر قابل استفاده است؟
نه لزوماً. باید ظرفیت رسمی دستگاه، ارتفاع آزاد، نوع ابزارگیر و آربور هم بررسی شوند. عدد کورس بهتنهایی سازگاری مته را مشخص نمیکند.
آیا مته گردبر عمیق برای سوراخ کور مناسب است؟
در کاربرد معمول خیر. مته گردبر برای سوراخ عبوری طراحی شده و پس از عبور، پولکی مرکزی خارج میشود. برای سوراخ کور باید ابزار و روش مناسب دیگری استفاده شود.
سوراخکاری تیرآهن با دریل مگنت؛ روی جان و بال تیر چه تفاوتی دارد؟